Notre technologie de fabrication
De la technologie de moulage sous pression à l'usinage CNC, du contrôle qualité en 5 étapes à l'emballage d'exportation — le processus complet de fabrication des radiateurs sous un même toit.
Notre processus de fabrication
de radiateurs en aluminium moulé
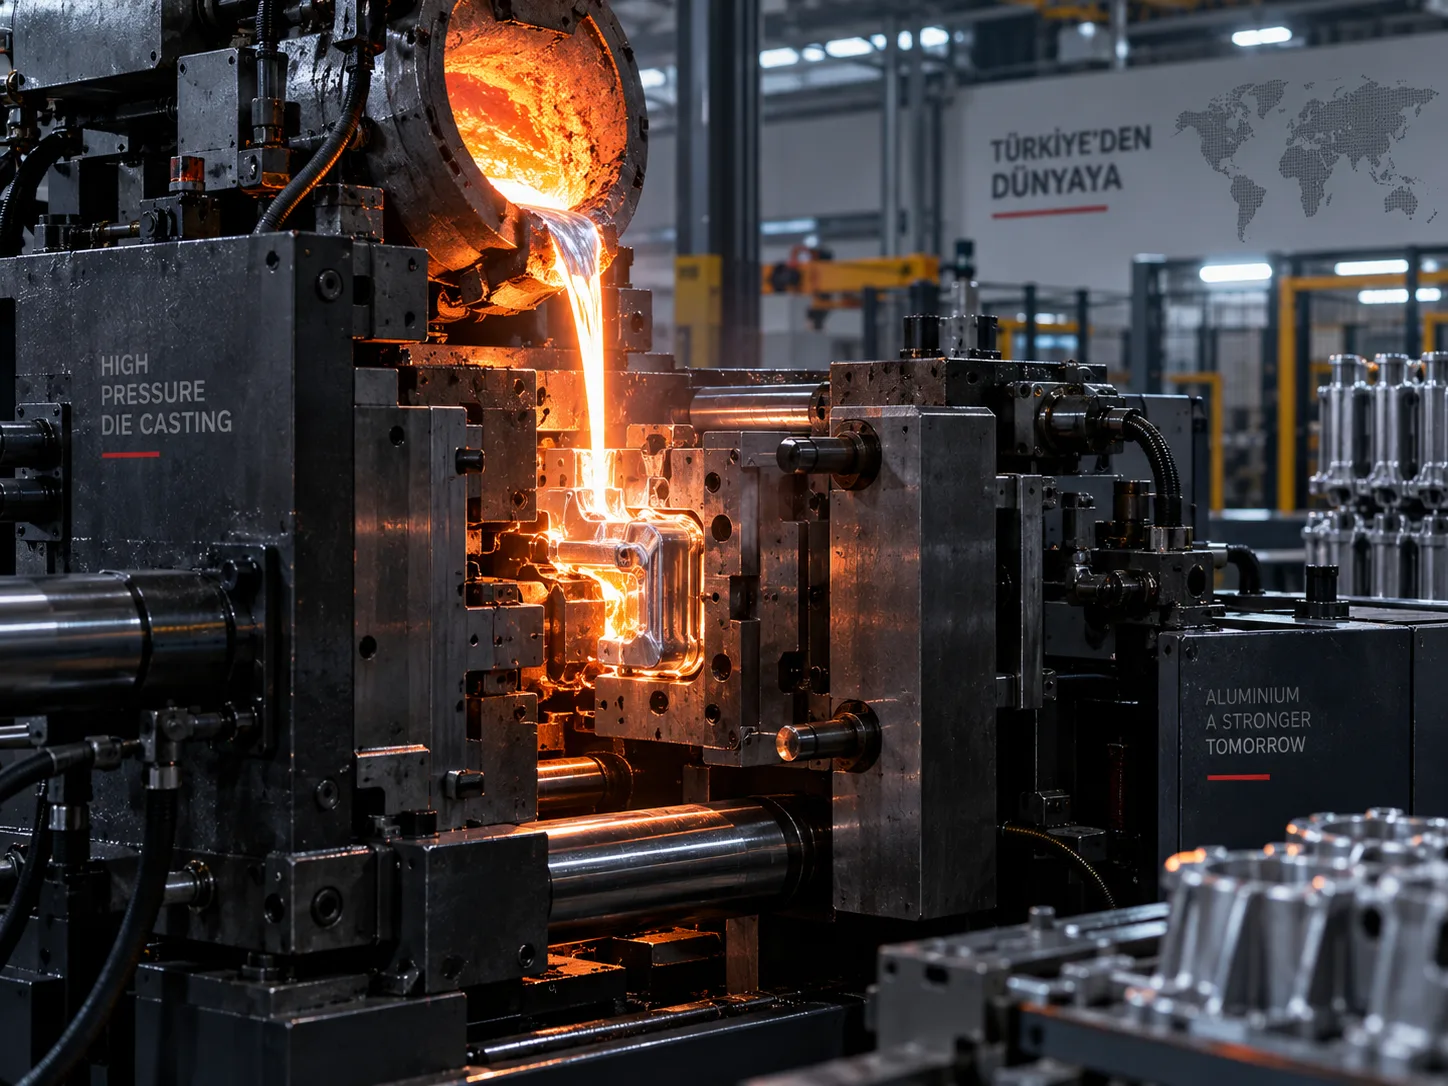
L'alliage AlSi12 haute pureté est fondu à 720°C et injecté dans des moules de coulée sous pression de précision. Chaque section est produite en une seule pièce, sans porosité.
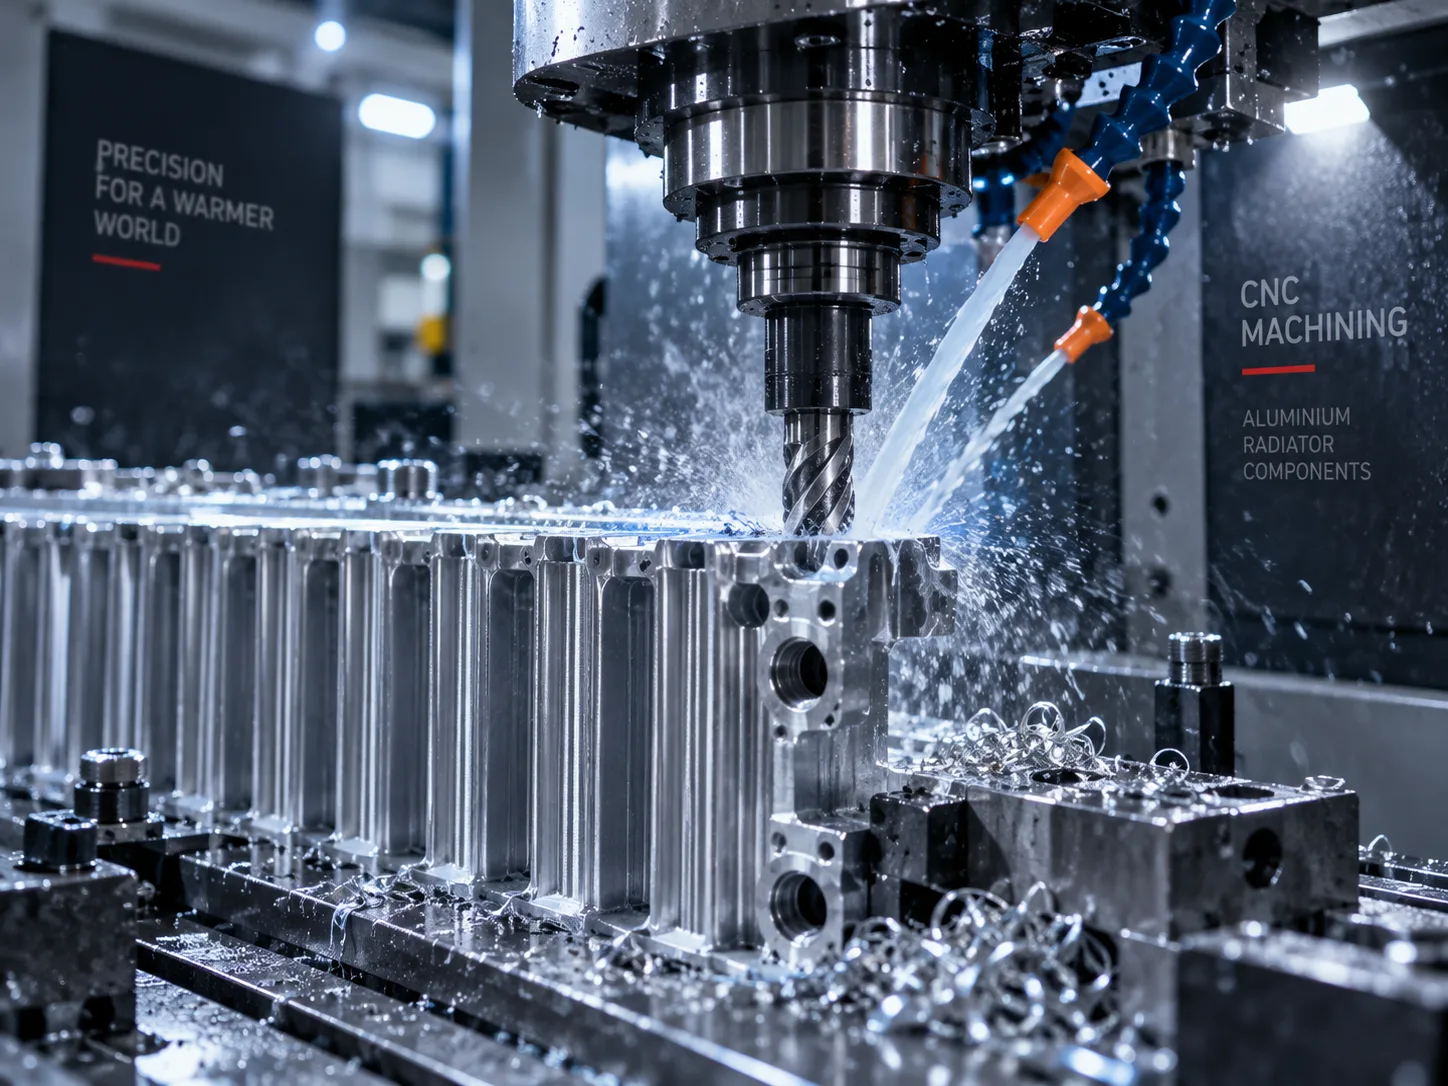
Les pièces moulées sont usinées sur des centres CNC, réduisant les tolérances dimensionnelles à ±0,05 mm. Les surfaces de connexion des raccords sont rectifiées pour un étanchéité parfaite.
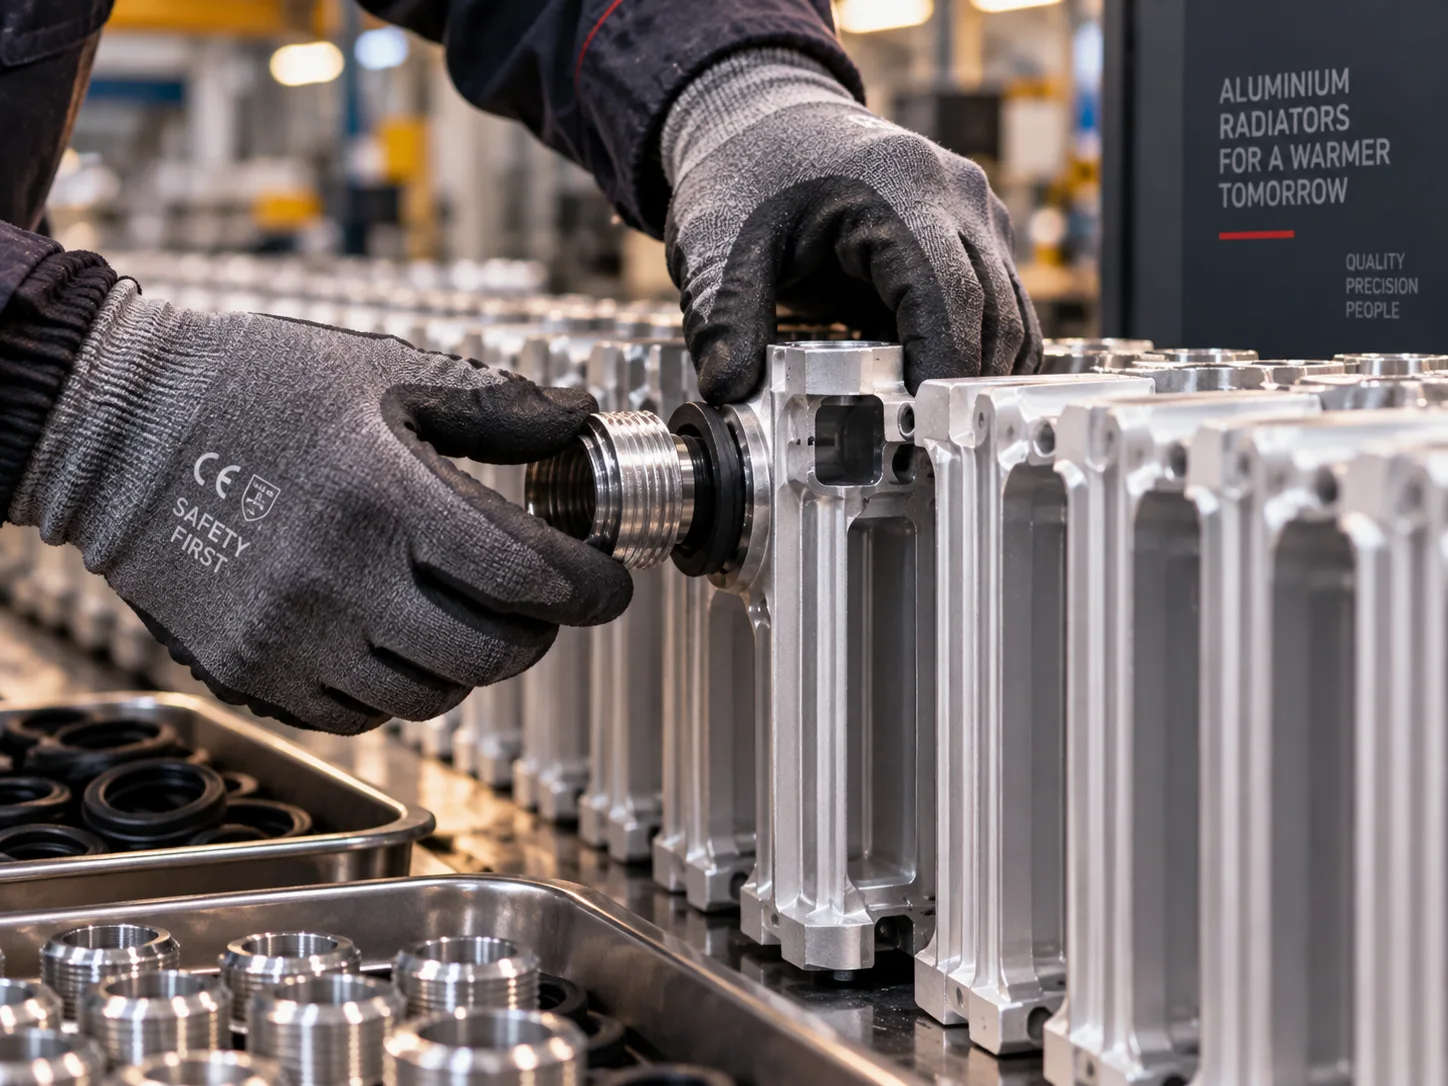
Les sections sont assemblées avec un système propriétaire de raccords et de joints EPDM assurant l'étanchéité. Chaque joint est inspecté et approuvé manuellement.
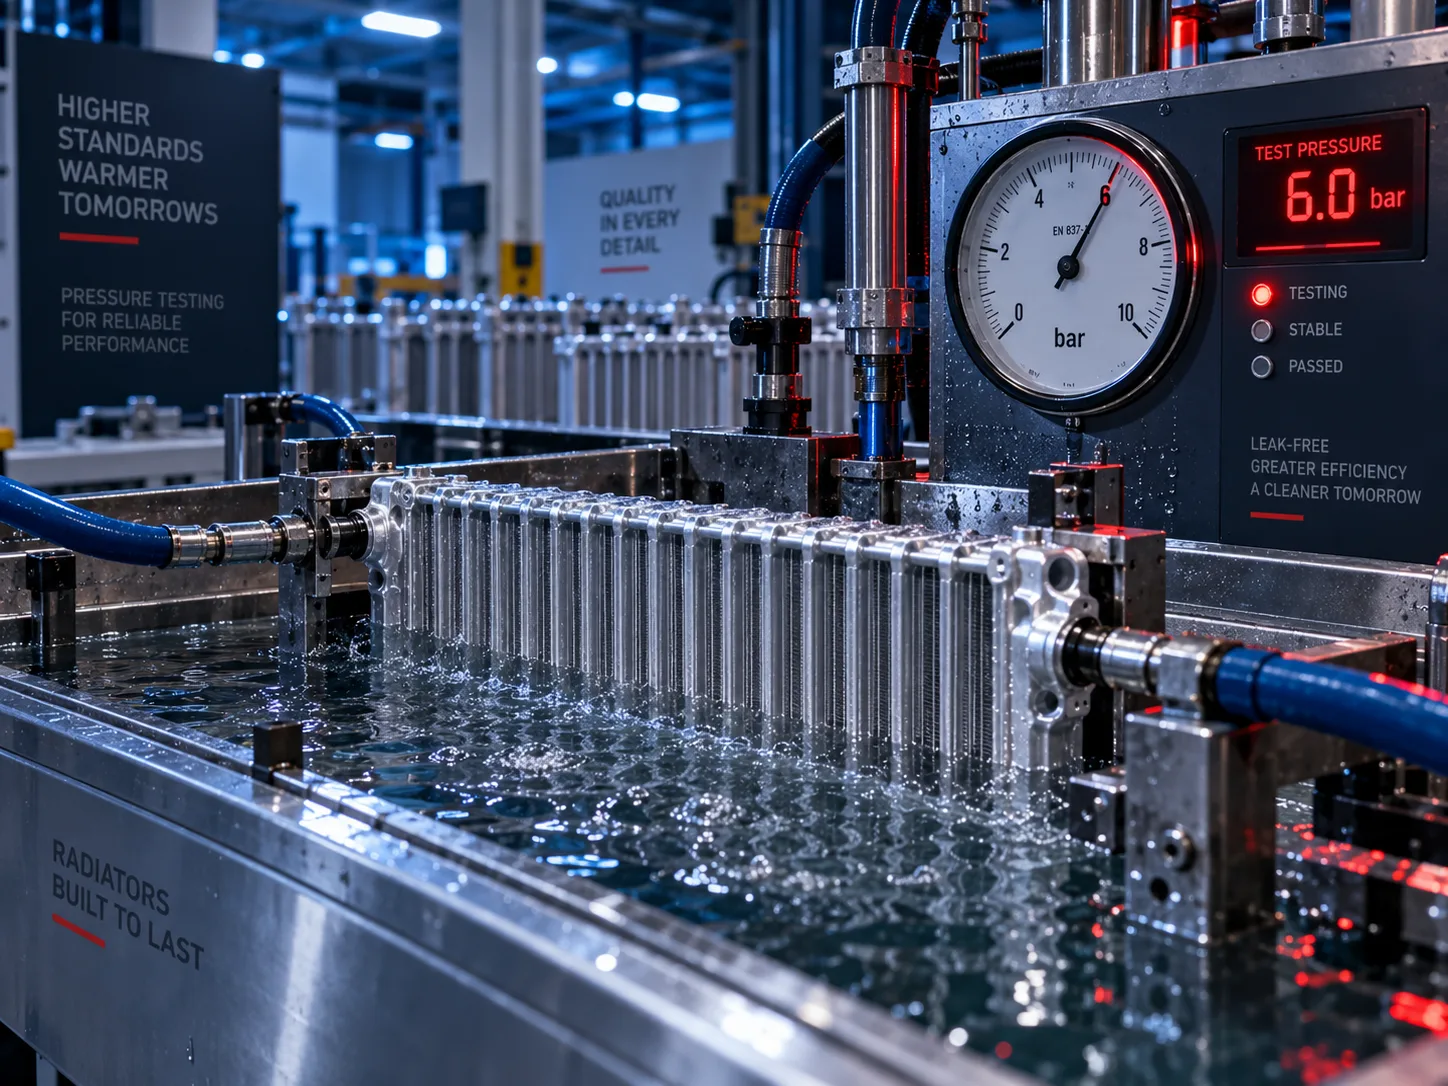
Chaque radiateur subit un test de pression hydraulique à 6 bars selon les exigences EN 442. Aucun produit qui échoue au test ne passe à l'étape suivante.
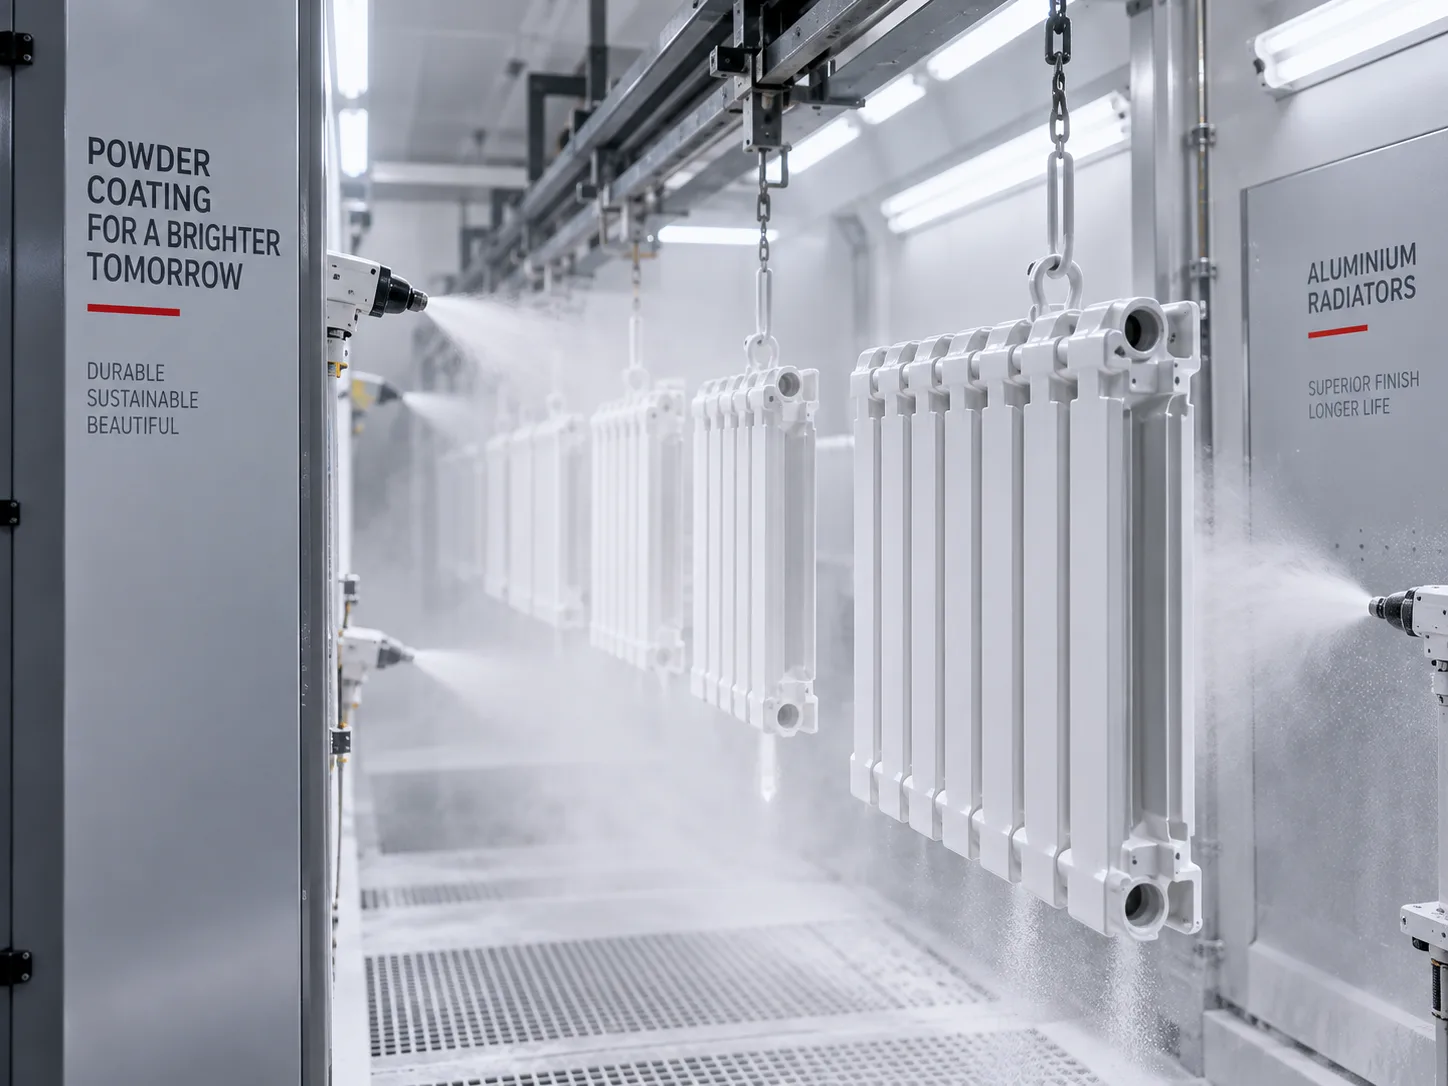
Un revêtement en poudre électrostatique ou une application de couleur personnalisée protège chaque unité. L'épaisseur du revêtement est maintenue dans la plage standard de 60–80 µm.
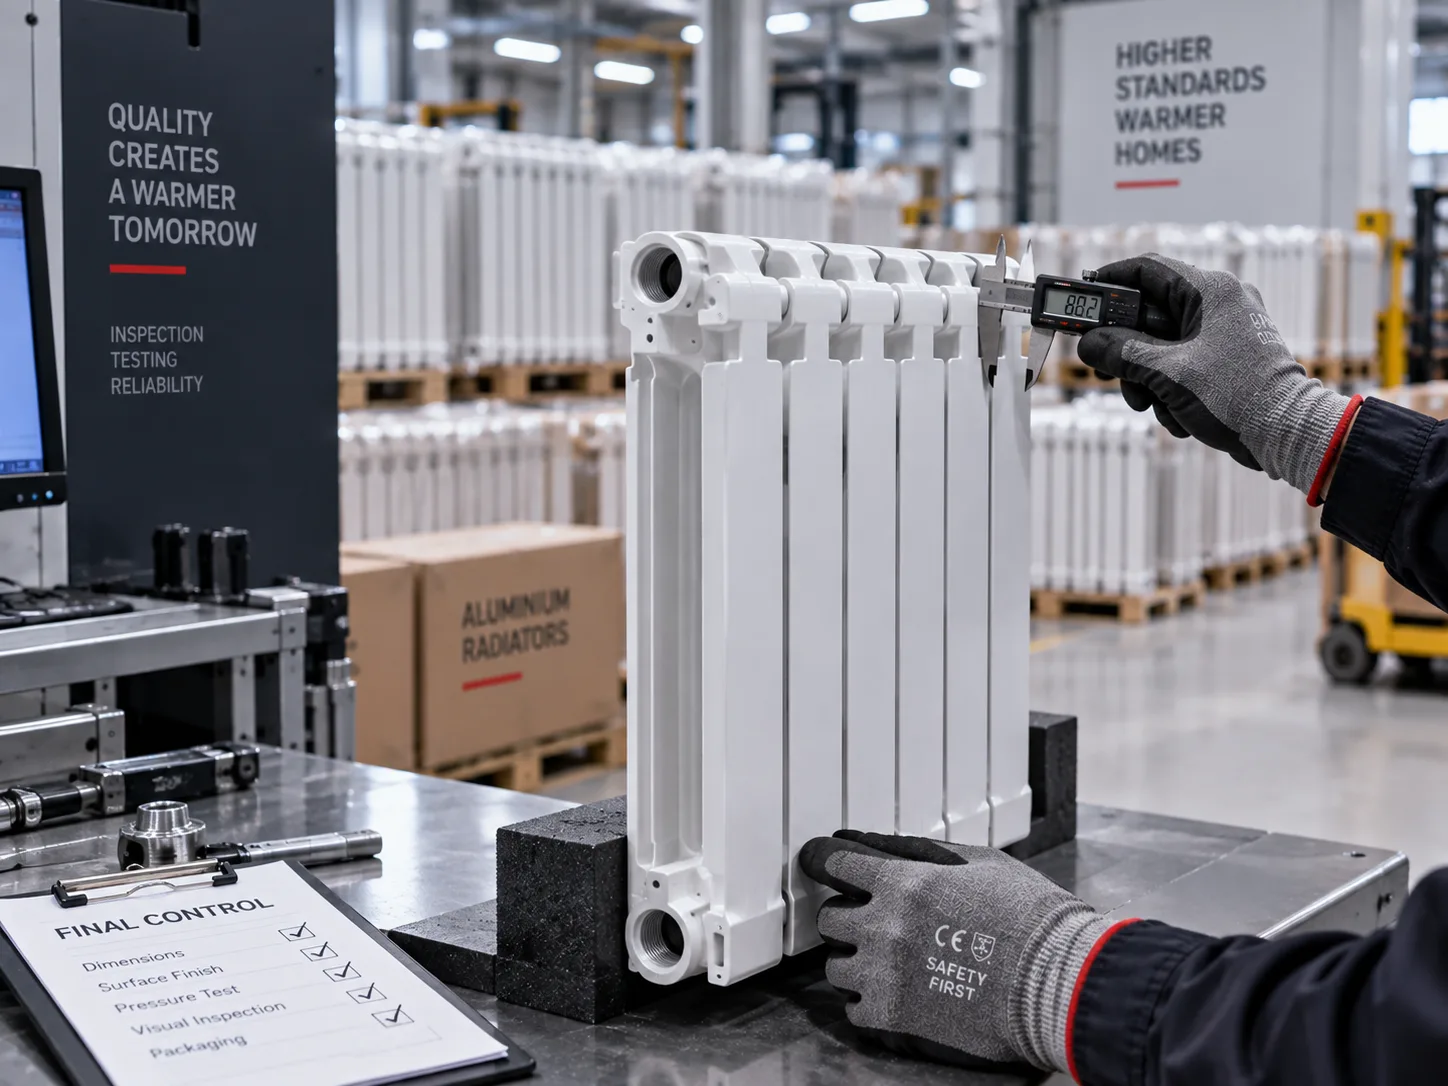
Après le contrôle qualité final, chaque unité est sécurisée dans un emballage de qualité export. Les étiquettes, codes-barres et documents de certificat sont placés dans chaque carton.
Protocole de contrôle qualité
en 5 étapes
Analyse des matières premières
Chaque lot d'alliage AlSi12 est analysé par spectrométrie; le taux de pureté est enregistré.
Inspection après moulage
La radiographie et l'inspection visuelle détectent porosité, fissures et déviations dimensionnelles.
Mesure dimensionnelle
Les dimensions critiques sont vérifiées par MMT (machine à mesurer tridimensionnelle); les pièces hors tolérance sont rejetées.
Test de pression hydraulique
6 bar, 30 minutes. Chaque radiateur est testé individuellement selon la norme EN 442.
Contrôle qualité sortant
Contrôle visuel et dimensionnel avant emballage; vérification du marquage CE et de la documentation.
Certifications & Conformité
Nos produits possèdent les certifications requises pour les marchés européens, du Golfe, britanniques et nord-américains. Les documents de certification sont disponibles sur demande.
| Certification | Portée | Marché cible |
|---|---|---|
| EN 442 | Puissance thermique, résistance à la pression et à la température | Europe |
| CE | Déclaration de conformité européenne | UE / EEE |
| KEYMARK | Vérification EN 442 par tierce partie | Europe |
| UKCA | Évaluation de conformité britannique | Royaume-Uni |
| GSO | Approbation de l'Organisation des normes du Golfe | États du Golfe |
| SASO | Normes saoudiennes | Arabie saoudite |
| AHRI | Institut américain de chauffage et de climatisation | USA / Canada |
Explorez notre gamme de produits
Visitez notre page produits pour voir cette technologie en action, ou demandez un devis immédiatement.